


 cxl@jihengfeng.com
 English
 Español
 Français
 العربية


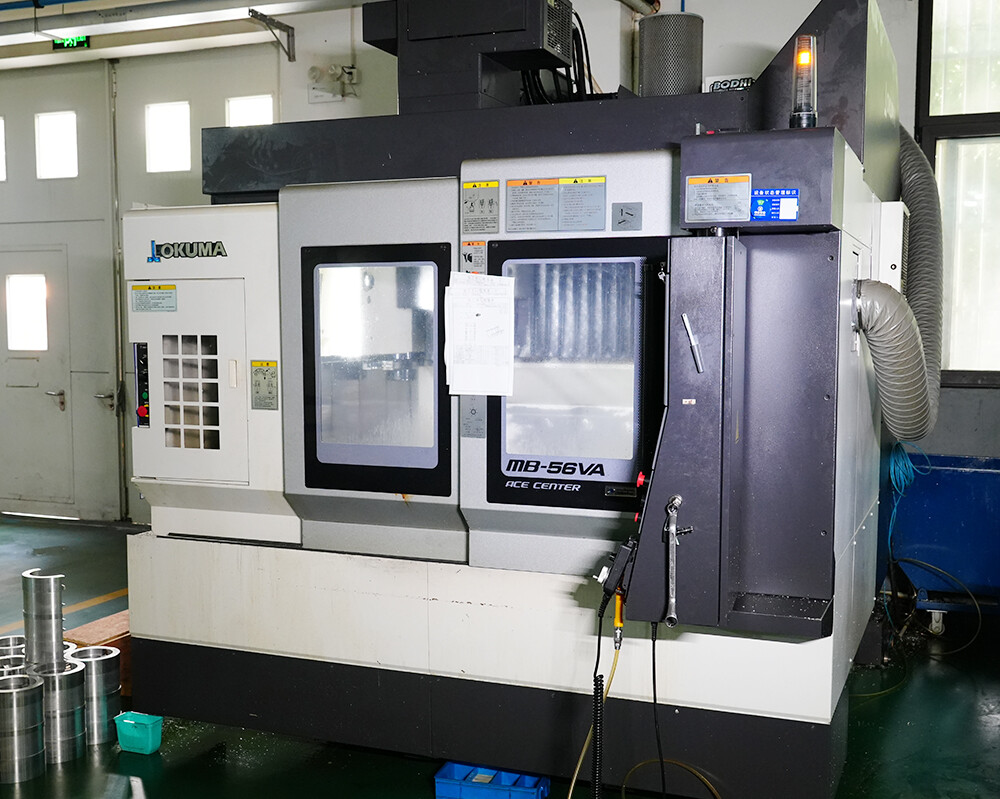
ブロー成形金型加工 - 日本のオークマ製 3軸マシニングセンター MB-56VA/B
- カテゴリ:生産設備
- ヒット:67
- 発売日:2025-08-19
- 共有:
- 詳細
3軸マシニングセンタの切削ロジックにおいて、毎分30000回転の主軸回転数は、極端な材料除去率を追求するためではなく、高速軽切削(HSM)を実現するためのものです。極めて高い回転数をミクロン単位の1刃あたりの送り量と組み合わせることで、単点での切削力を極限まで低下させることができます。長いストロークを素早く移動する際、工具とワークの接触時間が極度に圧縮され、切削熱が金型母材内部に伝導する前に切りくずとともに排出されます。この熱力学的な遮断効果が、0.005mmの安定した精度を実現するための物理的前提となっています。
大ストローク構造における工学的な難点は、長いガイドレールによる累積ピッチ誤差と熱伸長にあります。このオークマ(Okuma)設備のコアな利点は、主軸とサーボ系の高い動的応答能力が、長距離の早送り移動において極めて低い追従誤差を維持し、微小振動を抑えられる点にあります。この大ストロークと高動的精度の組み合わせにより、私たちは効率的にSidel、Krones、KHS、Tetra Pakなどのブランドと互換性のあるブロー成形機、充填機、ラベリング機の設備用金型および部品の生産を行うことができます。特に大型ベースプレートや多キャビティ金型枠などの大型構造物のワンチャッキング成形において、ストローク制限による継ぎ目のズレを完全に排除します。
プロセス経済学の観点から見ると、2.5D特徴で構成される中大型部品の大多数に対して、3軸設備は代えがたい効率性の優位性を持っています。多軸設備の複雑なベクトル計算や長い準備時間に比べ、3軸加工の工具経路生成や段取り基準の設定ははるかに直接的です。小ロット・多品種の包装機械部品の受注加工ニーズに直面した際、この低い段取り替えコストと高い設備稼働率という特性が、工場のアジャイル製造能力の重要な土台を形成しています。


