


 cxl@jihengfeng.com
 English
 Español
 Français
 العربية


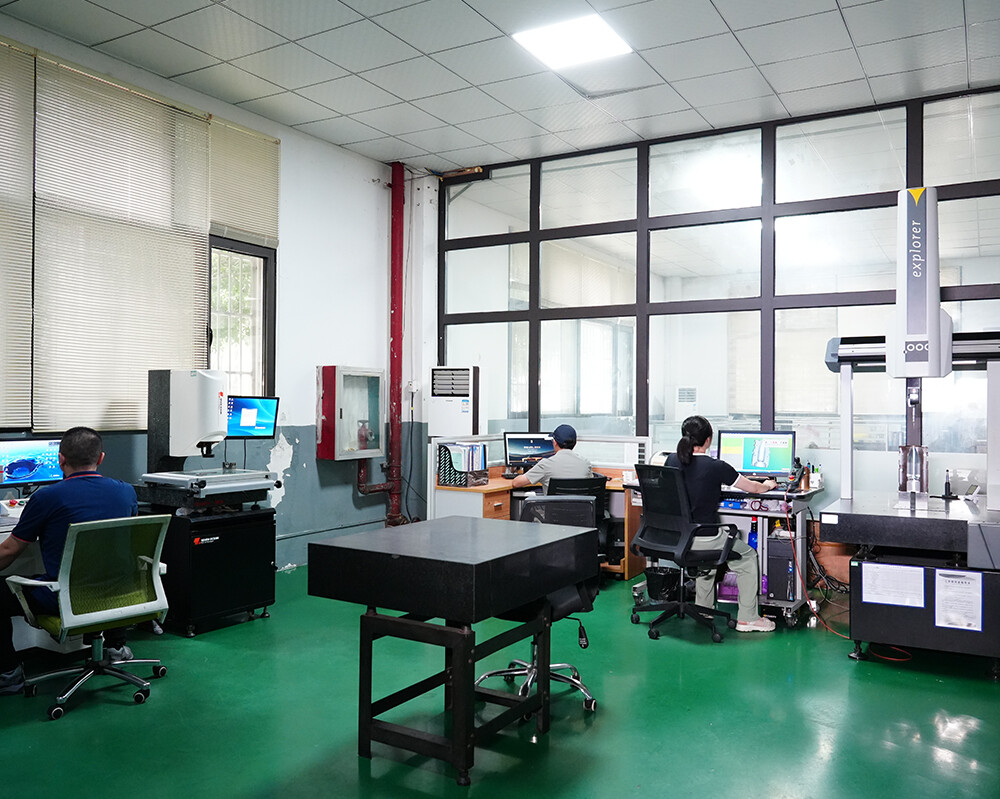
ブロー成形金型加工 - 品質検査室
- カテゴリ:生産設備
- ヒット:63
- 発売日:2025-08-19
- 共有:
- 詳細
精密製造の品質管理段階において、単一の測定方法では複雑な金型の全特徴の検証を完了することはできません。異なる幾何学的形態の寸法評価は、異なる物理的な探針原理に依存しており、これには接触式探針、光学イメージング、高精度リニア測定を網羅する計測マトリックスを構築し、マクロな空間寸法からミクロなエッジ品質に至るまでの包括的なデータ収集ニーズに対応する必要があります。
実際の検査ノードにおいて、ヘキサゴン(Hexagon)三次元測定機は、複雑な曲面の輪郭度、多穴系の位置度、および重要な組立基準面の平面度といったコアとなる三次元幾何公差(GD&T)の評価タスクを担います。探針の干渉が発生しやすい微小な二次元輪郭やシャープな内角の特徴については、新天二次元投影仪に切り替えて非接触の光学拡大測定を行います。一方、ミツトヨ(Mitutoyo)高さ計は、Z軸方向の段差寸法と深さ公差のロックに特化しています。このような異なる測定原理に基づくクロスバリデーション(交差検証)メカニズムに頼ることで初めて、Sidel、Krones、KHS、Tetra Pakなどのブランドと互換性のあるブロー成形機、充填機、ラベリング機の設備用金型および部品の生産におけるすべての重要寸法が厳密な管理範囲内にあることを確認でき、不良品が次の組立工程に流れるのを防ぐことができます。
検査室にあるレーザープリンターは、一般的なオフィス出力機器ではなく、品質トレーサビリティシステムを実現するための物理的な端末です。各精度指標のデータ抽出が完了すると、システムはロット番号、三次元測定機の座標データ、判定結果を含んだ専用のQRコードまたはバーコードを自動生成します。レーザー彫刻やラベル貼り付けを通じて、このデジタルIDを実体のワークに物理的に紐付けます。「一物一コード」のこのエンジニアリングロジックにより、後工程で部品に組立誤差が発生した場合でも、元の三次元測定報告書を遡って取得でき、ライフサイクル全体にわたる品質トレーサビリティとプロセスレビューを実現します。
いわゆる加工と検査の一体化は、工学的な本質としては物理的な距離の近さを指すのではなく、データのクローズドループを指します。計測マトリックスから出力される寸法偏差報告書は、機械加工工場での工具補正や座標系原点の修正ための入力パラメータとして直接機能し、事後の受動的な選別をプロセスの能動的な制御へと転換させます。


