


 cxl@jihengfeng.com
 English
 Español
 Français
 العربية


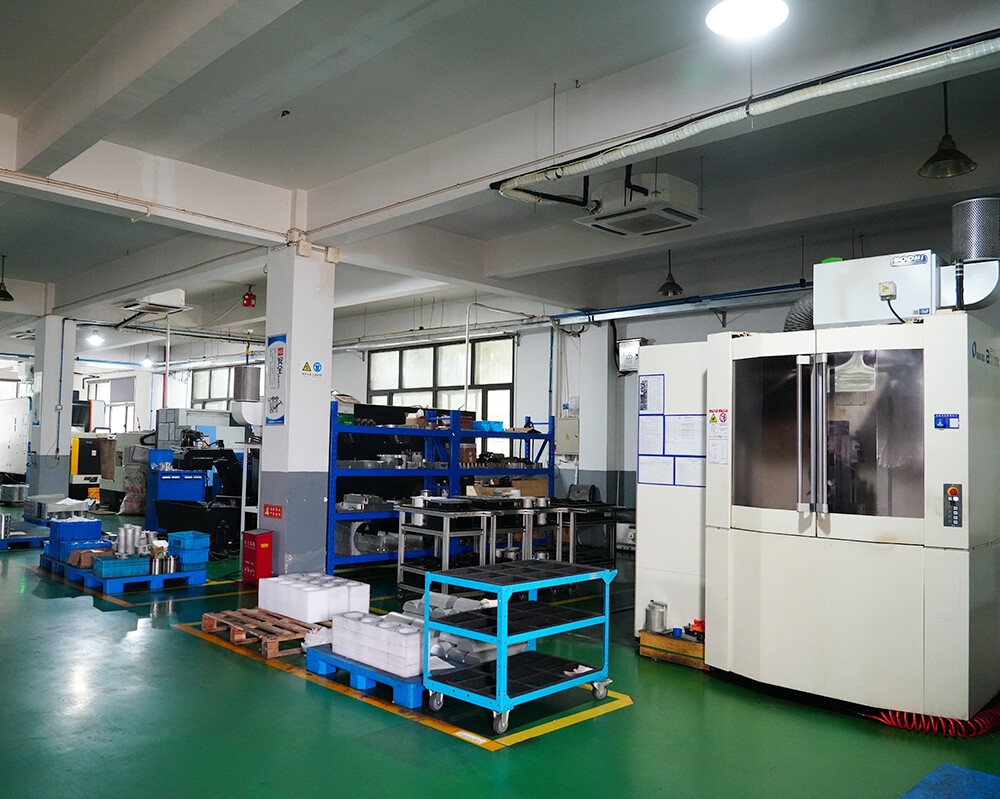
ブロー成形金型加工 - 機械加工工場
- カテゴリ:生産設備
- ヒット:62
- 発売日:2025-08-19
- 共有:
- 詳細
非標準パッケージング機械の金型および部品の受注加工システムにおいて、工場内の物流動線と工程ピッチの設計は、加工効率と寸法安定性を直接決定づけます。当社は工程集約型のレイアウトロジックを採用し、粗加工、中仕上げ、仕上げのエリアを合理的に区切っています。その間に専用の棚を設け、仕掛品在庫(WIP)のバッファゾーンとして機能させています。この設計の中心的なエンジニアリング目的は、機械の待機時間を短縮するだけでなく、粗加工で発生する残留応力が後工程の仕上げに干渉するのを防ぎ、プロセスの根源から変形をコントロールすることにあります。
高級飲料包装ラインの予備部品需要に対し、当社の製造システムでは高互換性基準を厳格に適用しています。日常業務において、当社は主にSidel、Krones、KHS、Tetra Pakなどのブランドと互換性のあるブロー成形機、充填機、ラベリング機の設備用金型および部品の生産を担当しています。これらの部品の加工の難しさは、単品の図面公差を満たすだけでなく、同ロットあるいは異なるロットの製品が顧客現場の設備で直接交換可能であることを保証しなければならない点にあります。そのため、仕掛品の移動プロセスの各ノードにおいて、厳密な工程状態の確認を行い、基準面のずれを一切許容しません。
受注加工エリアの管理は、製造ループ全体における重要なリンクです。ここの棚システムは、本質的に工程間の品質検査と引き渡しのハブとして機能します。材質や熱処理状態が異なるワークピースは、分類された固定位置管理(定置管理)が適用されます。例えば、アルミニウム金型コンポーネントとステンレス鋼のガイドレールでは加工サイクルが大きく異なります。バッファゾーンでの物理的な隔離と状態識別カードを通じて、材料の混入を効果的に防ぎ、仕上げや外注処理を待つ間に、環境の温湿度変動や表面錆によって半成品に微小な寸法変化が生じないよう確保しています。
この工程駆動型のフレキシブルな生産管理により、当社は単品試作からロット受注加工へのシームレスな移行を実現しています。異なるブランドの部品オーダーに切り替えるたびに、エンジニアリングチームが物流ルートを再計画する必要はありません。標準化された材料移動メカニズム、部品に随伴する工程ドキュメント、そして明確な棚ゾーンの区分により、機械加工プロセス全体のデータを完全にトレーサブルにし、複雑な包装機械部品の納期信頼性を根本的に保証しています。


